
Jak zmniejszyć wskaźniki odpadów przy stosowaniu SBS w produkcji masowej?
Wysokie stopy odpadów wSBSKoszty masowej produkcji to realne pieniądze. Każdy odrzucony element oznacza zmarnowany materiał, stracony czas i niepotrzebnie wykorzystaną pracę. Dobrą wiadomością jest to, że odpady nie są przypadkowe – możesz je kontrolować.
Aby zmniejszyć wskaźniki odpadu wSBSW produkcji masowej niezbędne są stabilne surowce, kontrolowana receptura mieszania oraz standardowe procedury produkcyjne. Najczęstsze wady wynikają z niewielkiej zmiany w jednym z tych obszarów. Najpierw identyfikuj najsłabsze ogniwo, a następnie zapewnij spójność na całym procesie. [1][2]
Brzmi prosto, ale wiele fabryk nadal boryka się z tym problemem. Chcę przeprowadzić Cię krok po kroku przez rzeczywiste przyczyny odpadów. Na koniec zobaczysz, gdzie większość producentów traci kontrolę i jak ją odzyskać.
Jakie główne czynniki powodują wysokie stopy odpadów podczas masowej obróbki SBS?
Odpady nie pochodzą wyłącznie z jednej niedopracowanej partii. Nagromadzają się one na skutek drobnych problemów występujących w całym procesie. Większość zespołów nie dostrzega tego, dopóki wydajność nie zaczyna spadać.
Wysokie stopy odpadu podczasSBSOpracowanie masowe zwykle wynika z połączenia wielu czynników. Niezgodność surowców, niestabilne warunki mieszania, słabe zarządzanie procesem, zużycie urządzeń oraz nawyki operatorów – wszystkie te czynniki mają wpływ. Żadna jedna przyczyna nie działa samodzielnie; razem powodują wzrost wskaźnika wad. [1][2][3]
Czynniki, które współpracują ze sobą
Pamiętam tydzień, w którym nasz odsetek odrzuceń wzrósł z około 3 procent do prawie 9 procent z dnia na dzień. Na początku obwinialiśmy nowego operatora zmiany nocnej. Ale gdy sprawdziliśmy dokumentację, okazało się, że jednocześnie zmieniły się trzy rzeczy: dostawca przesłał nieco inny partię surowca; mieszalnik nie był serwisowany od dwóch miesięcy; a zmiana nocna pominęła rutynową kontrolę lepkości, by zaoszczędzić czas. Żadna z tych trzech czynności samodzielnie nie spowodowałaby takiego skoku – razem jednak to zrobiły.
Z mojego doświadczenia wynika, że niewielka zmiana na jednym etapie rzadko sama w sobie powoduje kryzys. Kłopoty zaczynają się, gdy jednocześnie dochodzi do kilku małych zmian. Nieco inna partia surowca trafia do maszyny pracującej nieco za gorąco, a operator pomija kontrolę. Wtedy właśnie wzrastają odsetki odrzutów.
Przy patrzeniu na problem z odpadami biorę pod uwagę pięć obszarów. Każdy z nich wpływa na następny, dlatego nigdy nie traktuję ich jako odrębnych kwestii.
|
Czynnik |
Co może pójść nie tak |
Wynik na szali |
|
Surowiec |
Zmienność między partiami |
Niestabilne zachowanie stopu |
|
Formuła mieszania |
Nieprawidłowy stosunek lub czasowanie |
Słabe lub nierówne części |
|
Warunki przetwarzania |
Drift temperatury lub ciśnienia |
Zakrzywienie, pustki, niedostateczne wypełnienie formy |
|
Sprzęt |
Zużycie, zła konserwacja |
Powtarzające się wady |
|
Praktyka operatora |
Pominięte kroki, pośpieszne kontrole |
Przegapione wczesne ostrzeżenia |
Kiedy prześledzam przyczynę pojedynczego problemu aż do jego źródła, niemal zawsze dotyka ona jednocześnie dwóch lub więcej wierszy w tym tabeli. Dlatego naprawienie jednej rzeczy rzadko rozwiązuje cały problem.
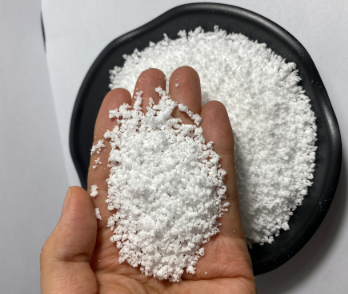
Jak dostosować recepturę mieszanki, aby zmniejszyć liczbę wadliwych części SBS?
Zła formuła nie zawsze wydaje się kiepska na papierze. Swoją słabość ujawnia dopiero wtedy, gdy linia pracuje na pełnych obrotach.
Aby zmniejszyć liczbę wadliwych części SBS, dostosuj formułę mieszania na podstawie rzeczywistych danych produkcyjnych, a nie wyłącznie wyników testów laboratoryjnych. Niewielkie zmiany proporcji, czasu mieszania czy temperatury mogą wpłynąć na sposób przepływu materiału. Przed ostatecznym zatwierdzeniem nowej formuły przeprowadź jej testowanie przy rzeczywistej prędkości produkcji. [2][3]
Dlaczego sukces laboratorium nie gwarantuje sukcesu linii produkcyjnej
Zwracam szczególną uwagę na jednolitość mieszania, ponieważ to właśnie w tym miejscu powstaje wiele problemów. Gdy skład SBS nie jest ściśle kontrolowany, nawet niewielkie zmiany proporcji składników czy czasu mieszania mogą wpłynąć na zachowanie materiału już na etapie obróbki.
Dlatego nigdy nie traktuję korekty receptury jako jednorazowego zadania laboratoryjnego. Receptura, która wydaje się idealna w małej partii testowej, może nadal zawieść, gdy zostanie wprowadzona do pełnej produkcji – przy większym naprężeniu剪ciu lub dłuższych czasach pracy. Zawsze sprawdzam nową recepturę w tych samych warunkach, jakie panują podczas codziennej produkcji, a nie tylko w kontrolowanych warunkach laboratoryjnych.
Poniższa tabela pokazuje, jak porównuję zmiany w recepturach przed zatwierdzeniem ich do powszechnego stosowania.
|
Etap testowy |
Co sprawdzam |
Dlaczego to ma znaczenie |
|
Partia laboratoryjna |
Podstawowe zachowanie materiałów |
Potwierdza, że wzór jest sprawdzony i działa. |
|
Próba pilotażowa |
Zachowanie przy rzeczywistej prędkości |
Ujawnia ukryte problemy z przepływem |
|
Pełna produkcja |
Spójność przez wiele godzin |
Potwierdza długoterminową stabilność |
Pomięcie试运行 jest najczęstszym błędem, jaki widzę. Wydaje się to szybsze, ale zazwyczaj oznacza większe straty czasu w dalszej przyszłości.
Czy wybór jakości surowca może wpływać na poziom odrzucenia produktów SBS?
Materiał może wydawać się odpowiedni na kartach technicznych, a mimo to powodować problemy w procesie produkcyjnym. Ta rozbieżność między dokumentacją a rzeczywistą praktyką zaskakuje wiele zespołów.
Tak, wybór klasy surowca może bezpośrednio wpływać na poziom odrzutów w produktach SBS. Klasa, która sprawdza się w małych próbach, może okazać się niestabilna przy większych ilościach produkcji. Wybór klasy odpowiadającej Twojemu procesowi, a nie tylko wymaganiom z karty technicznej, pozwala ograniczyć niepotrzebne wahania. [1][2]
Dopasowywanie klasy do procesu, a nie tylko do specyfikacji
Uważam, że wybór klasy surowca ma znacznie większe znaczenie w produkcji masowej, niż wielu ludzi przypuszcza. Materiał może wydawać się idealny na papierze. Jednak nawet niewielkie zmiany w jego strukturze czy sposobie obróbki mogą przyczynić się do powstawania problemów wraz ze wzrostem skali produkcji.
Kilka lat temu współpracowałem z fabryką, która przeszła na tańszy gatunek SBS, aby obniżyć koszty. W małych testach wszystko wyglądało dobrze. Gdy jednak skaliowano produkcję do pełnego wolumenu, wskaźnik odrzutów wzrósł już w ciągu dwóch tygodni. Nowy gatunek charakteryzował się większą zmiennością między partiami, niż wynikało z danych podanych w karcie technicznej. Zlokalizowanie przyczyny wzrostu odrzutów zajęło prawie miesiąc, bo na papierze nic nie wskazywało na problem. Po powrocie do pierwotnego gatunku wskaźnik odrzutów wrócił do normy w ciągu kilku dni.
Dlatego przy wyborze klasy nie kieruję się wyłącznie danymi technicznymi. Zwracam również uwagę na to, jak dana klasa zachowuje się w konkretnym procesie, w którym będzie stosowana. Klasa, która pozwala na nieco większe tolerancje, ale charakteryzuje się stałą wysoką wydajnością, często sprawdza się lepiej w produkcji masowej. To prawda w porównaniu z klasą o bardziej rygorystycznych parametrach, ale mniejszo udowodnioną stabilnością.
Producenci, którzy ograniczają niepotrzebne wahania parametrów, zazwyczaj łączy jedna wspólna cecha: wybierają materiały, które bezawaryjnie współpracują z ich istniejącym procesem, zamiast dążyć do osiągnięcia klasy o najlepszych wartościach podanych na papierze. Ta jedna prosta zasada pozwala uniknąć znacznej części odpadów, których można było by uniknąć jeszcze przed rozpoczęciem produkcji.
Jak standaryzować operacje produkcyjne, aby w długoterminowej produkcji ograniczyć odpady SBS?
W długoterminowym procesie produkcji spójność przynosi większe korzyści niż pojedyncze poprawki. Bez ustalonych standardów każdy zmiany może niezauważalnie zacząć podążać inną drogą.
Standardyzacja operacji produkcyjnych zmniejsza odpady SBS, zapewniając stałe parametry procesowe oraz jednolite procedury przetwarzania materiałów we wszystkich zmianach. Jasne procedury i regularny monitoring ograniczają drobne odchylenia, które z czasem przekładają się na odrzuty. Normy powinny nadal pozostawać elastyczne, umożliwiając korektę, ale wychodząc z stabilnego punktu wyjścia. [2][4][5]
Budowanie powtarzalnej podstawy
W przypadku długoterminowej produkcji uważam, że największe możliwości często wynikają z unifikacji. Jasne procedury operacyjne, stabilne parametry obróbki, spójne procedury manipulacji materiałami oraz regularny monitoring wszystko to pomaga ograniczyć niepotrzebne wariacje w procesie produkcyjnym. [2][4]
Standardyzacja nie oznacza, że proces nigdy nie będzie wymagał korekt. Oznacza ona, że korekty dokonywane są na podstawie kontrolowanej i powtarzalnej bazy, a nie na podstawie domysłów. Gdy każdy zmiany przebiega według tych samych kroków, znacznie łatwiej jest wykryć rzeczywistą przyczynę wzrostu odpadów, ponieważ jednocześnie zmienia się mniej zmiennych.
Oto jak porównuję niestandardową linię ze standardową.
|
Obszar |
Bez standardowych procedur operacyjnych |
Z Działaniami Standardowymi |
|
Przekazanie zmiany |
Niestandardowe notatki |
Jasna, powtarzalna lista kontrolna |
|
Ustawienia parametrów |
Dostosowane za pomocą pamięci |
Dokumentowane i zabezpieczone |
|
Obsługa materiałów |
Różni się w zależności od operatora |
Ustalony proceder dla wszystkich |
|
Śledzenie problemów |
Trudno wyizolować przyczynę |
Prostsze, mniej zmiennych |
W masowej produkcji SBS niższe wskaźniki odpadów zwykle wynikają z lepszej kontroli procesu, a nie tylko z zmiany materiału. Celem jest wykrycie punktu, w którym pojawia się rozrzut. Pozwala to na bardziej efektywne łączenie surowców, formułacji, procesów przetwarzania i codziennych operacji. [1][2][4]
Konkluzja
Niższe wskaźniki odpadów SBS wynikają z kontroli procesu, a nie wyłącznie ze zmian w materiałach. Najpierw usunąć najsłabsze ogniwo, a następnie standaryzować cały system. W Yudahang codziennie współpracujemy z producentami, pomagając im połączyć surowce, receptury i procesy w jeden stabilny system.
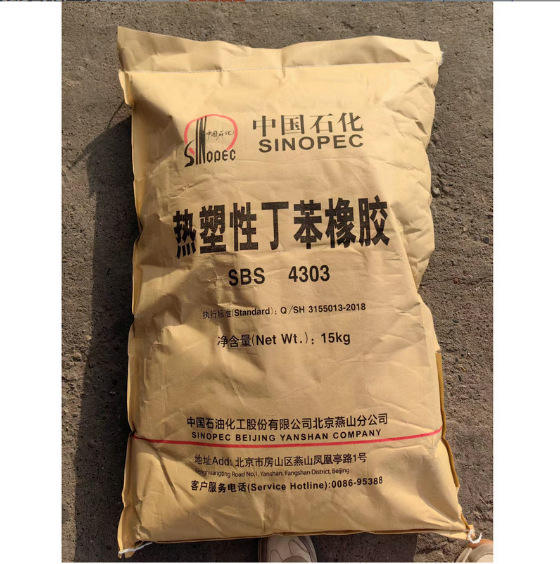
Przypisy
[1] Holden, G., Kricheldorf, H. R., i Quirk, R. P. (Red.). Elastomery termoplastyczne: Poradnik z blokowymi kopolimerami. Hanser Publishers.
[2] Morton-Jones, D. H. Przetwarzanie polimerów. Springer Science & Business Media.
[3] White, J. L., i Potente, H. Inżynieria z gumą: jak projektować elementy gumowe. Hanser Publishers.
[4] Montgomery, D. C. Wprowadzenie do statystycznego kontroli jakości. Wiley.
[5] Juran, J. M., i Godfrey, A. B. (Red.). Podręcznik jakości Jurana. McGraw-Hill.
[6] Encyklopedia Technologii Chemicznej Kirk-Othmer. Przetwarzanie polimerów i materiały elastomerowe. Wiley.