
Jak zmniejszyć wskaźniki odpadów przy stosowaniu blokowego kopolimeru SBS w produkcji masowej?
Wysokie stopy odpadów wKopolimer blokowy SBSKoszt masowej produkcji to realne pieniądze. Każdy odrzucony element oznacza zmarnowany materiał, stracony czas i niepotrzebnie wydane prace. Dobrą wiadomością jest to, że odpady nie są przypadkowe — możesz je kontrolować.
Aby zmniejszyć odsetek odrzutów, potrzebne są stabilne surowce, kontrolowana receptura mieszania oraz standardy.kroki produkcji. Większość wad wynika z niewielkiej zmiany w jednym z tych obszarów. Najpierw wykryj najsłabsze ogniwo, a następnie zapewnij spójność na całym procesie.
Brzmi prosto, ale wiele fabryk nadal boryka się z tym problemem. Przejdźmy po kolei przez rzeczywiste przyczyny odpadów, byś mógł zobaczyć, gdzie większość producentów traci kontrolę — i jak ją odzyskać.
Jakie główne czynniki powodują wysokie stopy odpadów w procesie przetwarzania blokowego kopolimeru SBS?
Odpady nie pochodzą wyłącznie z jednej kiepskiej partii. Nagromadzają się one na skutek drobnych problemów występujących w całym procesie, a większość zespołów zauważa je dopiero gdy wydajność spada.
Wysokie wskaźniki odpadów podczas masowej obróbki zwykle wynikają z połączenia wielu czynników: niestabilności surowca, niepewnych warunków mieszania, słabego sterowania procesem, zużycia urządzeń oraz nawyków operatorów. Żaden z tych czynników nie działa samodzielnie – wraz ze sobą powodują znaczne wzrosty wskaźnika wadliwości, co jest dobrze udokumentowanym zjawiskiem wliteratura o przetwarzaniu polimerów.
Czynniki, które współpracują ze sobą
Pamiętam tydzień, w którym nasz odsetek odrzucanych produktów wzrósł z około 3 procent niemal do 9 procent z dnia na dzień. W tym samym czasie zmieniły się trzy rzeczy: dostawca przesłał nieco inny partię surowca, mieszalnik nie był serwisowany od dwóch miesięcy, a zmiana nocna pominęła rutynową kontrolę lepkości. Żadna z tych czynności sama w sobie nie spowodowałaby takiego skoku; razem jednak to uczyniły.
Mała zmiana na jednym etapie rzadko sama w sobie powoduje kryzys. Kłopoty zaczynają się, gdy jednocześnie następuje kilka małych zmian. Zawsze, gdy pojawia się problem ze skraplaniem, analizuję pięć obszarów i nigdy nie traktuję ich jako odrębnych kwestii:
| Czynnik | Co może pójść nie tak | Wynik na szali |
|---|---|---|
| Surowiec | Zmienność między partiami | Niestabilne zachowanie stopu |
| Formuła mieszania | Nieprawidłowy stosunek lub czasowanie | Słabe lub nierówne części |
| Warunki przetwarzania | Drift temperatury lub ciśnienia | Zakrzywienie, pustki, niedostateczne wypełnienie formy |
| Sprzęt | Zużycie, zła konserwacja | Powtarzające się wady |
| Praktyka operatora | Pominięte kroki, pośpieszne kontrole | Przegapione wczesne ostrzeżenia |
Kiedy prześledzam przyczynę wystąpienia jednego zdarzenia do jego podstawowej przyczyny, niemal zawsze dotyka ono jednocześnie dwóch lub więcej wierszy w tym tabeli. Dlatego naprawienie jednej rzeczy rzadko rozwiązuje cały problem.
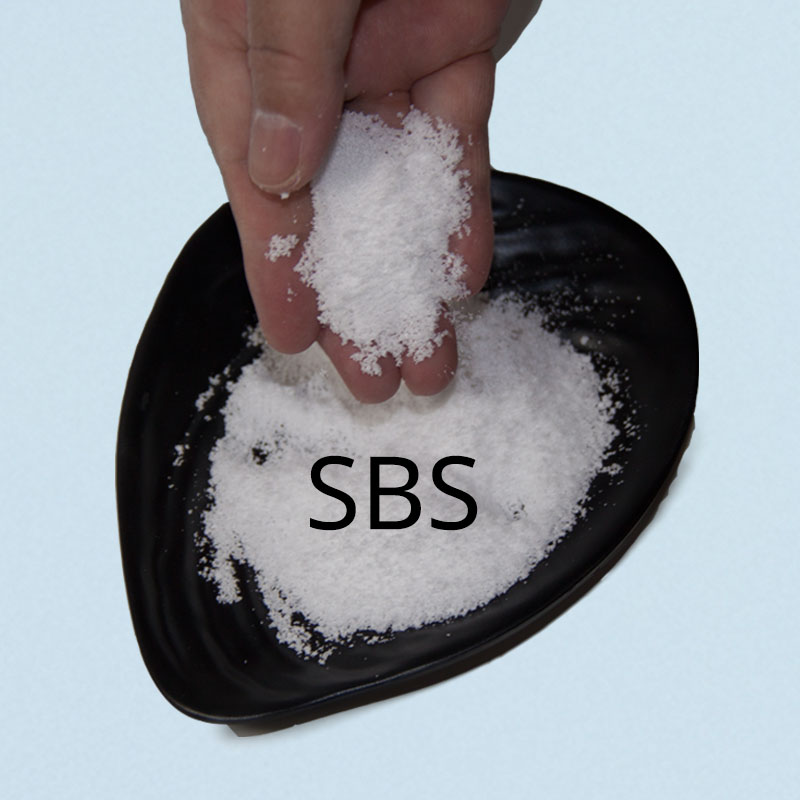
Jak dostosować formułę mieszania, aby zmniejszyć liczbę wadliwych części z blokowym kopolimerem SBS?
Zła formuła nie zawsze wydaje się kiepska na papierze. Swoją słabość ujawnia dopiero wtedy, gdy linia pracuje na pełnych obrotach.
Dostosuj formułę mieszania na podstawie rzeczywistych danych produkcyjnych, a nie wyłącznie wyników testów laboratoryjnych. Niewielkie zmiany proporcji, czasu mieszania czy temperatury mogą wpłynąć na sposób przepływu materiału. Testuj zmiany formuły przy rzeczywistej prędkości produkcji — w tych samych warunkach naprężeń剪 i czasu pracy, które są uwzględniane w standardzie.metodologia przetwarzania polimerów— zanim je zamknie.
Dlaczego sukces laboratorium nie gwarantuje sukcesu linii produkcyjnej
To właśnie konsystencja mieszania jest początkiem wielu problemów. Gdy receptura nie jest ściśle kontrolowana, nawet niewielkie zmiany proporcji składników czy czasu mieszania mogą wpłynąć na zachowanie materiału podczas obróbki — formuła, która wydaje się idealna w małej próbie, może jednak zawieść, gdy zostanie wprowadzona na pełną skalę produkcji.
| Etap testowy | Co sprawdzam | Dlaczego to ma znaczenie |
|---|---|---|
| Partia laboratoryjna | Podstawowe zachowanie materiałów | Potwierdza, że wzór jest sprawdzony i działa. |
| Próba pilotażowa | Zachowanie przy rzeczywistej prędkości | Ujawnia ukryte problemy z przepływem |
| Pełna produkcja | Spójność przez wiele godzin | Potwierdza długoterminową stabilność |
Pomięcie试运行 jest najczęstszym błędem, jaki widzę. Wydaje się to szybsze, ale zazwyczaj oznacza większe straty czasu w dalszej przyszłości.
Czy wybór jakości surowca może wpływać na wskaźnik odrzutów produktów z blokowanych kopolimerów SBS?
Materiał może wydawać się odpowiedni na kartach technicznych, a mimo to powodować problemy w procesie produkcyjnym. Ta rozbieżność między dokumentacją a rzeczywistą praktyką zaskakuje wiele zespołów.
Tak — wybór klasy może bezpośrednio wpływać na wskaźnik odrzucenia. Klasa, która w małych testach wykazuje dobre wyniki, może okazać się niestabilna przy większych objętościach produkcji, ponieważ prawdziwy blokowy kopolimermorfologia i zachowanie fazoweDopiero w warunkach produkcji wykazuje swoje pełne właściwości. Wybór marki odpowiadającej Twojemu procesowi, a nie tylko specyfikacji technicznej, pozwala ograniczyć niepotrzebne wahania parametrów.
Dopasowywanie klasy do procesu, a nie tylko do specyfikacji
Kilka lat temu fabryka, z którą współpracowałem, przeszła na tańszy gatunek, aby obniżyć koszty. W małych próbach wszystko wyglądało dobrze; jednak gdy produkcja została wznowiona w pełnym zakresie, odsetek odrzutów wzrósł już w ciągu dwóch tygodni, a na wykrycie przyczyny tej zmiany potrzeba było prawie miesiąca. Po powrocie do pierwotnego gatunku odsetek odrzutów wrócił do normy w ciągu kilku dni.
Dlatego nie polegaję wyłącznie na danych technicznych — zwracam również uwagę na to, jak dany stop zachowuje się w konkretnym procesie, w którym zostanie wykorzystany. Producentzy, którzy ograniczają niepotrzebne wahania parametrów, mają jedną wspólną cechę: wybierają materiały, które bezawaryjnie współpracują z ich istniejącym procesem, zamiast pogonić za najlepszymi wartościami podanymi na papierze.
Jak standaryzować operacje produkcyjne, aby w długoterminowej produkcji ograniczyć odpady z blokowego kopolimeru SBS?
W długoterminowym procesie produkcji spójność przynosi większe korzyści niż pojedyncze poprawki. Bez ustalonych standardów każdy zmiany może niezauważalnie zacząć podążać inną drogą.
Standardyzacja operacji produkcyjnych ogranicza marnotrawstwo, zapewniając stałe przebieganie poszczególnych etapów procesu, parametrów oraz procedur manipulacji materiałami na każdym zmianie. Jasne procedury i regularny monitoring — to te same zasady, które leżą u podstaw…statystyczna kontrola procesu— zmniejszyć niewielkie wahania, które z czasem przekształcają się w odpady. Normy powinny nadal umożliwiać dostosowanie, ale od stabilnego punktu wyjściowego.
Budowanie powtarzalnej podstawy
Standardyzacja nie oznacza, że proces nigdy nie wymaga dostosowań — oznacza raczej, że korekty dokonywane są na podstawie kontrolowanej, powtarzalnej podstawy, a nie na zasadzie domysłów. Gdy każdy zmiany przebiega według tych samych kroków, znacznie łatwiej jest wykryć rzeczywistą przyczynę nagłego wzrostu odpadów, ponieważ jednocześnie zmienia się mniej czynników.
| Obszar | Bez standardowych procedur operacyjnych | Z Działaniami Standardowymi |
|---|---|---|
| Przekazanie zmiany | Niestandardowe notatki | Jasna, powtarzalna lista kontrolna |
| Ustawienia parametrów | Dostosowane za pomocą pamięci | Dokumentowane i zabezpieczone |
| Obsługa materiałów | Różni się w zależności od operatora | Ustalony proceder dla wszystkich |
| Śledzenie problemów | Trudno wyizolować przyczynę | Prostsze, mniej zmiennych |
WKopolimer blokowy SBSProdukcja masowa i niższe wskaźniki odpadów zwykle wynikają z lepszej kontroli procesu, a nie tylko ze zmiany materiału. Celem jest wykrycie punktu, w którym pojawia się rozrzut — co pozwala na bardziej efektywne łączenie surowców, receptur, procesów przetwarzania oraz codziennych operacji.
Konkluzja
Niższe wskaźniki odpadów wynikają z kontroli procesu, a nie wyłącznie ze zmian w materiałach. Najpierw usunąć najsłabsze ogniwo, a następnie standaryzować cały system. W Yudahang codziennie współpracujemy z producentami, łącząc surowce, receptury i procesy w jeden stabilny system.
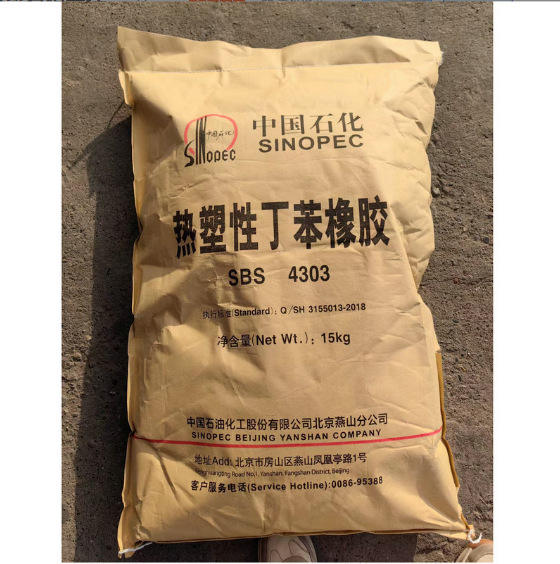
Przypisy
- Holden, G., Kricheldorf, H. R. i Quirk, R. P. (Red.).Elastomery termoplastyczne: Poradnik kopolimerów blokowych. Wydawnictwo Hanser.
- Morton-Jones, D. H.Przetwarzanie polimerów. Springer Science & Business Media.
- White, J. L., i Potente, H.Inżynieria z gumą: jak projektować elementy gumowe. Wydawnictwo Hanser.
- Montgomery, D. C.Wprowadzenie do statystycznej kontroli jakości. Wiley.
- Juran, J. M., i Godfrey, A. B. (Red.).Podręcznik Juran'a o jakości. McGraw-Hill.
- Encyklopedia Technologii Chemicznej Kirk-Othmera: Przetwarzanie polimerów i materiały elastomerowe. Wiley.